Hầu hết mọi người sẽ đồng ý rằng hệ thống sản xuất Toyota – Toyota Production System (TPS) đã tạo nên một cuộc cách mạng trong hoạt động kinh doanh trên khắp thế giới, đặc biệt là lĩnh vực sản xuất. Vậy điều gì đã làm cho TPS có tính chất cách mạng ?
Phil Ledbetter, là tác giả của cuốn sách “ The Toyota Template, The Plan for Just-In-Time and Culture Change Beyond Lean Tools”, đồng thời đã làm việc ở vị trí lãnh đạo sản xuất tại Toyota Motor Manufacturing – Kentucky trong 16 năm. Với khoảng thời gian dài gắn bó với Toyota, cùng vốn kinh nghiệm của mình, ông nhận thấy rằng điều làm cho hệ thống sản xuất Toyota (TPS) trở nên đặc biệt là các công cụ, phương pháp và quan điểm của TPS hoạt động cùng với nhau như một hệ thống. Ngoại trừ công việc tiêu chuẩn (Standard work) các yếu tố này đã được phát triển/áp dụng để hỗ trợ hệ thống kéo – Pull System. Đây là phương pháp sản xuất mà Toyota mà Toyota đã áp dụng sau chuyến thăm năm 1956 của Taiichi Ohno đến Mỹ, thăm hãng xe Ford – nơi Lean được đặt nền móng và từ đó ông đã kế thừa phát huy nó.
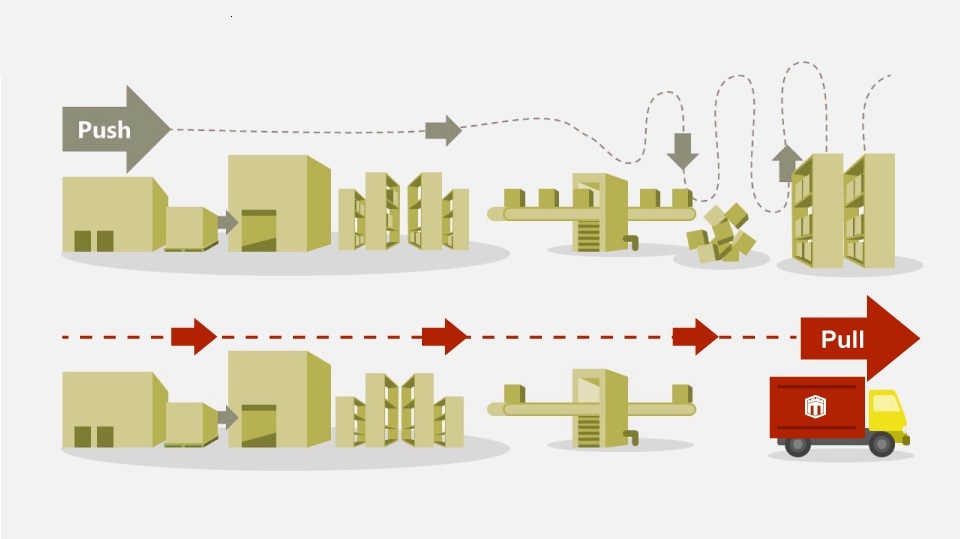
Câu hỏi đặt ra: Pull System là gì ? Pull System hay hệ thống kéo được hiểu rằng sản phẩm được yêu cầu từ công đoạn sau tới công đoạn trước đó với số lượng chính xác và đúng thời điểm. Sau khi áp dụng, phương pháp này đã giúp Toyota giảm lượng hàng tồn kho (lãng phí), đồng thời tăng tốc độ sản xuất và đồng bộ hóa quá trình sản xuất.
Pull system đã phát triển thành Just-in-time system thông qua việc áp dụng các yếu tố TPS và mở rộng hệ thống kéo cho các nhà cung cấp. Đây là một trong những trụ cột của ngôi nhà Toyota. Yasuhiro Monden, người viết nên cuốn sách “ Toyota Production System: An Integrated Approach to Just-in-Time”, đã nói rằng Just-in-time là tính năng quan trọng nhất và là phần trung tâm của hệ thống sản xuất Toyota.
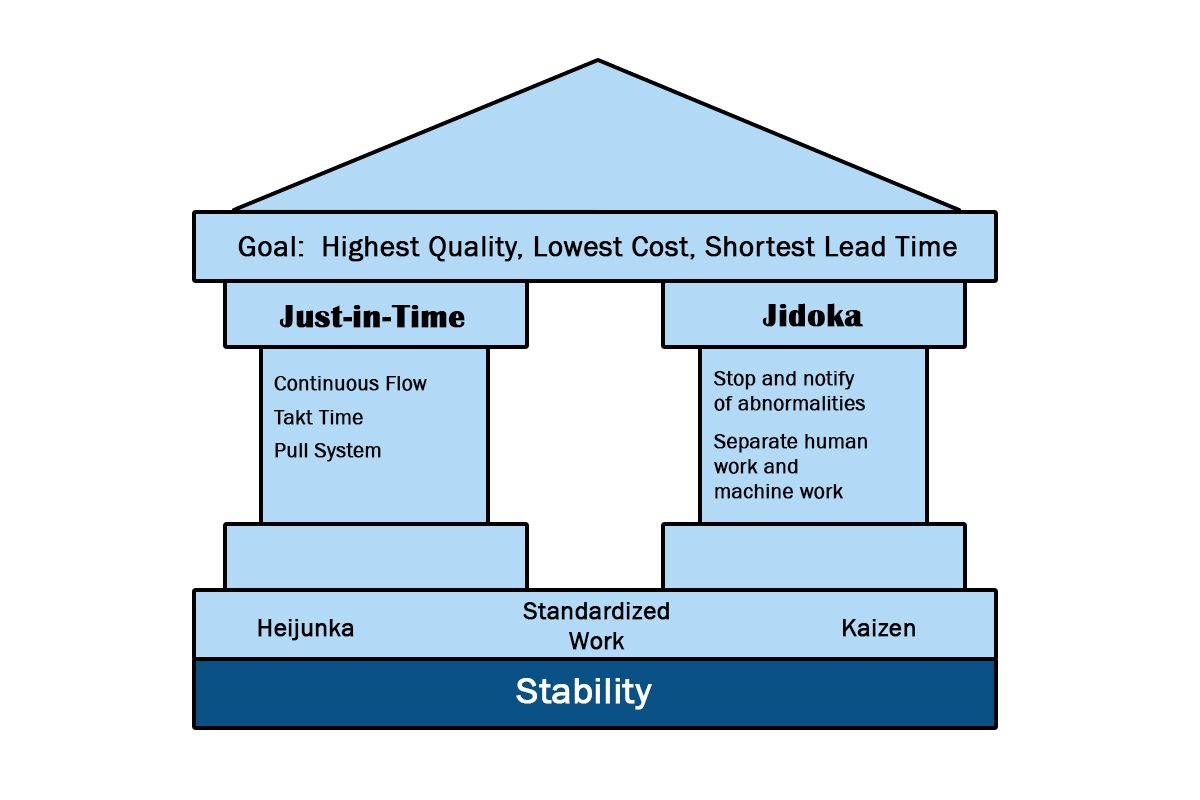
Trong nhiều năm, Phil Ledbetter đã chứng kiến việc áp dụng không hiệu quả các công cụ khác nhau trong TPS và kết quả không như mong đợi . Có nhiều nguyên nhân dẫn đến việc này tuy nhiên có một điều chắc chắn rằng: Các công cụ TPS không hoạt động trong hệ thống đẩy (Push System). Bởi vậy, để các công cụ TPS hoạt động ,đạt được hiệu quả cũng như chạm tới Just-in-time, chúng phải được áp dụng trong hệ thống kéo – Pull System.
Câu hỏi tiếp theo được đặt ra là: “Làm thế nào để chúng ta triển khai Pull System?” Dựa trên kinh nghiệm làm việc của mình với TPS, Phil Ledbetter đã đưa ra những bước chính cần thực hiện:
Xác định Takt Time – Nắm rõ tỷ lệ sản xuất yêu cầu
Đầu tiên, cần xác định nhu cầu/ngày để đáp ứng yêu cầu khách hàng. TAKT time là số lượng sản phẩm được yêu cầu mỗi ngày/thời gian sản xuất
Dòng chảy liên tục của sản phẩm (Continuos Flow) – Sắp xếp các quy trình và thiết bị theo thứ tự của dòng chảy sản xuất của sản phẩm
Tại sao điều này lại quan trọng? Bởi nó hiện thực hóa one-piece flow ( sản xuất liên tục một sản phẩm). Có một số cách để thực hiện , cách tốt nhất chính là bố trí nhà máy và các quy trình gần nhau và theo thứ tự, sau đó, có thể sử dụng các thiết bị vận chuyển như con lăn và băng chuyền để hỗ trợ vận chuyển nhanh và đơn giản hơn. Cả hai cách trên đều giảm đáng kể thời gian vận chuyển. Khoảng cách giữa các quá trình càng xa càng kéo dài thời gian hoàn thành sản phẩm và tăng tồn kho bán thành phẩm giữa các công đoạn.
Quy trình lý tưởng trong sản xuất là các máy có cùng công suất, khi các máy chênh lệch công suất tạo ra vấn đề tiềm ẩn. Việc đồng bộ hóa công suất của các máy trong và giữa các quy trình chỉ khả thi khi chúng được thiết kế bằng cách: máy công suất thấp phải đáp ứng đủ nhu cầu đồng thời máy công suất cao hơn được chạy không tải trong các phần của chu kỳ t để không sản xuất quá mức.
Heijunka – Cân bằng khối lượng công việc
Cân bằng chuyền (Line Balancing) là cần thiết để giảm thiểu việc chạy quá chu kỳ hoặc chờ đợi giữa các quá trình. Chúng ta cần phải phân chia và tiêu chuẩn hóa công việc để cân bằng công việc và loại bỏ thời gian lãng phí do mất cân bằng
Hệ thống đặt hàng kéo g (Pulling Orders) – Hầu hết các công ty sử dụng hệ thống Hoạch định nguồn lực vật liệu MRP – Material Resource Planning. Việc sử dụng hệ thống này để xác định lịch trình hoạt động hàng ngày dẫn đến nguyên liệu được đẩy trong quá trình sản xuất, hy sinh nhịp độ và sự đồng bộ hóa. Việc không có nhịp độ và sự đồng bộ trong sản xuất dẫn đến sự chậm trễ và dư thừa hàng tồn kho trong suốt quá trình sản xuất.
Doanh nghiệp có thể duy trì hệ thống MRP của mình để xác định “cái gì” cần làm chứ không phải “thứ tự tạo ra chúng”. Để loại bỏ hàng tồn kho dư thừa và đạt được tốc độ và sự đồng bộ, ta kéo các đơn đặt hàng thông qua sản xuất. Điều này được thực hiện bằng cách sắp xếp lịch trình hàng ngày theo yêu cầu sản xuất mong muốn. Sau đó, gán cho mỗi công việc một số thứ tự (1,2,3…vv.) rồi thực hiện các công việc theo thứ tự tuần tự.
Kéo các cụm lắp ráp (Pull Subassemblies)– Kéo các cụm con được liên kết với từng công việc theo thứ tự tuần tự
Mỗi cụm bộ phận trên lịch trình của quy trình lắp ráp con được cấp cùng một số thứ tự với công việc được liên kết với nó (Tất cả các cụm con được liên kết với một công việc nhất định đều được gán cùng một số thứ tự). Các cụm con sau đó được xây dựng theo thứ tự tuần tự (1,2,…3vv.) Xây dựng từng cụm lắp ráp con theo trình tự sắp xếp các đơn đặt hàng trong toàn hệ thống theo trình tự để đồng bộ hóa sản xuất. Các cụm phụ lưu thông qua nhà máy được đồng bộ hóa để chúng kết hợp một cách nhịp nhàng.
Kéo các bộ phận thành phần (Pull Component Parts) – Kéo các bộ phận thành phần bằng cách sử dụng hệ thống Kanban
Hệ thống Kanban là một hệ thống sản xuất của Nhật Bản, trong đó việc cung cấp các thành phần được quy định thông qua việc sử dụng thẻ hướng dẫn được gửi dọc theo dây chuyền sản xuất. Các bộ phận cấu thành tạo nên cụm con được kéo dựa trên cách sử dụng với hệ thống Kanban
SMED – Thực hiện các sự kiện SMED trên các máy tạo ra các bộ phận theo lô
Để chuẩn bị kéo kích thước lô nhỏ của các bộ phận được chế tạo theo lô, trước tiên chúng ta phải thực hiện các sự kiện SMED trên tất cả các máy chế tạo các bộ phận theo lô. Khi kéo các bộ phận được chế tạo theo lô với kích thước lô nhỏ, số lần chuyển đổi sẽ tăng lên. Thực hiện các hoạt động SMED làm giảm thời gian chuyển đổi (Changeover times). Đây là khoảng thời gian quan trọng bởi số lần chuyển đổi sẽ tăng khi sản xuất với quy mô nhỏ hơn. Mà sản xuất lô nhỏ là một yếu tố quyết định trong Pull system.
Kéo các bộ phận được chế tạo với kích thước lô nhỏ – Kéo các bộ phận được chế tạo theo lô bằng cách sử dụng một loại Kanban khác – Triangle Kanban.
Các bộ phận bắt buộc sản xuất theo lô được kéo bằng phương pháp Triangle Kanban. Triangle là một Kanban tín hiệu hoạt động tương tự như phiếu sắp xếp lại trong sổ séc (checkbook). Kanban này đáp ứng những thay đổi của nhu cầu, giúp doanh nghiệp có thể sản xuất những bộ phận này theo nhu cầu thực tế. Phương pháp Triangle cũng cho phép đáp ứng nhu cầu bằng cách xác định kích thước lô nhỏ tối ưu. Một lợi ích bổ sung tuyệt vời của Triangle Kanban là nó loại bỏ lịch trình cho các bộ phận được xây dựng hàng loạt. Triangle tự lên lịch cho tất cả các bộ phận dựa trên nhu cầu thực tế.
Taiichi Ohno, cha đẻ của hệ thống sản xuất Toyota, tin rằng hệ thống “Just-in-time” là một “lợi thế sản xuất” của Toyota so với đối thủ cạnh tranh. Trên thực tế, trong nhiều năm qua, ông không cho phép “Just-in-time” được ghi lại bằng bất kỳ hình thức nào. Nó vẫn luôn là một “lợi thế sản xuất” của Toyota.
Thực hiện Pull System là bước đầu tiên để phát triển hệ thống Just – in – Time của riêng doanh nghiệp bạn, hệ thống này sẽ mang lại “lợi thế sản xuất” so với đối thủ cạnh tranh.
Theo: Industryweek